


Potrubí SSAW (spiral welded).
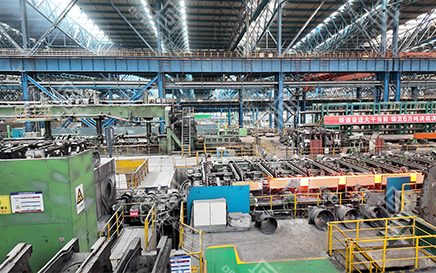
GNEE poskytuje kompletní a integrované výrobní linky pro LSAW, SSAW, ERW, bezešvé trubky a antikorozní nátěry. Všechny sekce -od přípravy plechu/svitku, tvarování a svařování až po nedestruktivní testování (NDT), úkosování a povrchovou úpravu 3LPE/FBE- jsou navrženy tak, aby fungovaly společně jako jeden systém, nikoli jako samostatné ostrovy zařízení.
Když investujete do závodu na výrobu ocelových trubek, nekupujete jen stroje: kupujete si výrobní kapacitu, kvalitu produktů a spolehlivost dodávek na příštích 10–20 let. Špatně navržená linka znamená úzká místa, nestabilní kvalitu a neustálé řešení problémů. Dobře dimenzovaná linka běží hladce, vyrábí potrubí, které projde kontrolou, a pomůže vám získat projekty.
Kromě mechanické linky integrujeme moderní inteligentní řídicí systémy široce používané ve velkých čínských ocelárnách: výrobní parametry, svařovací proudy, teploty, rychlosti linky a výsledky NDT jsou snímány a aktualizovány v reálném čase. Tento typ digitálního ovládání a protokolování dat vám nabízí:
- Stabilnější a opakovatelná kvalita produktu
- Kompletní výroba a sledovatelnost QA pro každé potrubí
- Rychlejší řešení problémů, když se něco pokazí
- Jasnější KPI a sledování efektivity pro řízení závodu
Pro kupujícího to znamená jediného dodavatele odpovědného jak za výrobní linku, tak za její digitální páteř, s procesy již přizpůsobenými standardům API / ASTM / EN / GB a závod, který se snadněji spouští, řídí a udržuje.
Výrobní linka potrubí LSAW (JCOE)
Pro vysoce kvalitní potrubí a konstrukční potrubí o velkém průměru nabízíme kompletní řady JCOE LSAW, včetně:
| Fáze procesu | Hlavní vybavení | Hlavní funkce a podporované standardy |
|---|---|---|
| Kontrola surovin | Automatický UT skener plechu + laserový značkovací systém | 100% detekce závad, plná sledovatelnost (API 5L, EN 10219) |
| Příprava okraje | Vysoce přesné frézování hran + ohýbačka | Perfektní geometrie svařovacího úkosu, tolerance ±0,1 mm |
| Tvarovaný | J-C-O-E progresivní lis (až 3000 tun) + rámy před ohýbáním | Rovnoměrné zaoblení, minimální zbytkové napětí, vnější průměr až 1626 mm |
| Svařování | Vícedrátové vnitřní a venkovní stanice SAW (4+4) | Svary s plným průvarem, kvalifikované podle API 5L/ISO 3183 |
| Expanze a kalibrace | 9 Válcový mechanický expandér/studená expanzní jednotka | Přesná tolerance OD ±0,5 %, zlepšená mez kluzu |
| NDT a kontrola kvality | Celé tělo online/offline UT + RT na svarových housenkách | 100% pokrytí, splňuje požadavky PSL2 a EN/GB třetích stran |
| Hydrostatický test | Vysokotlaká lavice (až 500 bar) + automatické vážení | Ověřuje tlakovou těsnost a přesný výpočet hmotnosti |
| Dokončit | Řezání mouchy, zkosení konců (30 stupňů ±5 stupňů), čištění | Připraveno pro svařování a lakování v terénu, bez dalšího obrábění |
Tato řada je vhodná pro výrobu trubek API 5L / ISO 3183 / GB/T 9711 pro dálkovou přepravu ropy, plynu a vody, jakož i pro těžké konstrukční a pilotové aplikace.
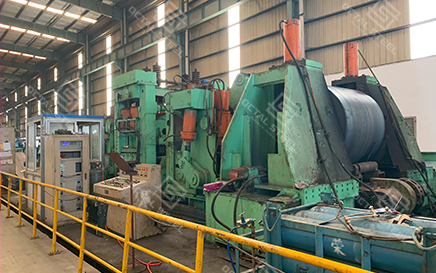
Potrubí SSAW (spiral welded).
Pro vysoce efektivní výrobu dlouhých spirálových trubek dodáváme:
| Fáze procesu | Hlavní vybavení | Hlavní funkce a podporované standardy |
|---|---|---|
| Příprava role | Automatický odvíječ + grejdr + frézování hran + spojování pásů | Perfektní vyrovnání pásu, hrany připravené ke svařování (API 5L, ASTM A252) |
| spirálovité tvarování | Tříválcová formovací souprava s nastavitelným úhlem tváření (30 stupňů – 70 stupňů) | Přesné ovládání vrtule, rozsah vnějšího průměru 219–3048 mm |
| Svařování | Vícedrátové vnitřní a venkovní stanice SAW (až 4+4) + systém obnovy toku | Svary s plným průvarem, vysoká rychlost nanášení, kvalifikace podle PSL2 |
| Online kontrola kvality | Sledování švu v reálném čase + ultrazvukové monitorování svaru | 100% kontrola svaru během výroby, splňuje požadavky DNV-GL |
| Koncové řezání a dokončovací práce | Letmá rozbrušovací pila + čelní čelo + hydraulická zaoblovací jednotka | Čisté čtvercové konce, zkosení 30 stupňů ±5 stupňů, připravené pro svařování v terénu |
| NDT a hydrostatické testování | Offline celotělový UT + vysokotlaká hydrostatická lavice (až 500 bar) | Kompletní kontrola integrity, automatický záznam hmotnosti a délky |
| Manipulace s materiálem | Válečkové dopravníky + překládací vozy + automatický stohovací systém | Bezpečná manipulace s trubkami delšími než 18 m, snižuje poškození povrchu |
ERW (vysokofrekvenční) potrubí
Pro malé a střední průměry poskytujeme vysokofrekvenční frézy ERW s rovným švem, včetně:
| Fáze procesu | Hlavní vybavení | Hlavní funkce a podporované standardy |
|---|---|---|
| Příprava role | Odvíječ + přesné stříhání + akumulátor pásu + automatické spojování pásu | Nepřetržité podávání, dokonalé vyrovnání okraje pásu (API 5L, ASTM A53) |
| Tvarovaný | Formování klecí + fin průchozí boxy s rychlovýměnnými kazetami | Přesná kulatost, rozsah vnějšího průměru 21,3–660 mm (½″–26″) |
| Svařování | Polovodičová vysokofrekvenční svářečka (200–800 kW) + impedanční válec | Plné průvarové svařování rychlostí až 120 m/min, kvalifikované pro PSL2 |
| Odstranění šňůry | Vnitřní a vnější odvlhčovací systém (chlazený vzduchem nebo vodou) | Čistá oblast svaru, hladký vnitřní/ vnější povrch |
| Tepelná úprava švů | Inline indukční normalizační pec | Jednotná mikrostruktura, zlepšená houževnatost a tažnost svařování |
| Kalibrováno a narovnáno | Vlak s rozchodem hlavy Turka + víceválcová rovnačka | Tolerance vnějšího průměru ±0,5 %, přímost Menší nebo rovna 1:2000 |
| NDT a hydrotest | Vířivé proudy + celotělové UT + hydrostatická lavice (až 500 bar) | 100% kontrola svaru a karoserie, splňuje API 5L PSL2 / ASTM A53 |
| Dokončit | Řezání mušek, srážení hran/řezání závitů, balení a značení | Připraveno k okamžité expedici nebo nátěru |
Tato řada pokrývá ASTM A53, API 5L, EN 10219, vodovodní a plynové potrubí, konstrukční duté profily a další nízko/střední tlakové aplikace.

Bezešvé potrubí (válcované za tepla a hotové)
Pro projekty bezešvých trubek můžeme navrhnout a dodat klíčové vybavení pro:
| Fáze procesu | Hlavní vybavení | Hlavní funkce a podporované standardy |
|---|---|---|
| Příprava sochoru | Kráčející vytápěcí pec + systém centrování sochorů a přesunu | Rovnoměrný ohřev 1250–1280 stupňů, přesné centrování pro děrování |
| Děrování | Dvouválcový křížový děrovací vlak Mannesmann nebo děrovací stroj kuželového typu | Vytvoření dutého pláště, OD 60–220 mm, stěny 5–30 mm |
| Prodlužování a zmenšování stěn | Vlak s trnem (5–8 krabic) nebo držený trn + vlečka se zástrčkou | Rozsah vnějšího průměru 21,3–660 mm, stěna 2,5–70 mm, splňuje API 5CT / ASTM A106 |
| Kalibrovaný a hotový laminát | Redukční vlak-nosítka (SRM) 18–28 krabic + odlehčovač | Konečná odchylka vnějšího průměru ±0,5%, stěna ±8%, dokonalé zaoblení |
| Chlazení a rovnání | Chladicí lože + 9 válečkový rotační rovnač | Přímost Menší nebo rovna 1:2000, řízené chlazení pro mikrostrukturu |
| Tepelné zpracování | Normalizační pec / Q&T krokových nosníků + vodní kalení | Plná kapacita Q&T pro N80Q, P110, Q125, 13Cr |
| NDT a testování | Celotělové UT + EC + hydrostatická lavice (až 700 bar) | 100% kontrola, splňuje API 5CT PSL2/3, EN 10204 3.2 |
| dokončovací čára | Pila nařezaná na délku + CNC srážení hran + řezání závitů + značení | Připraveno pro prémiová spojení a okamžitý nástup |
Bezešvá linka je vhodná pro výrobu kotlových trubek, OCTG, vysokotlakých trubek a vysokoteplotních slitinových trubek.
Antikorozní nátěry a nátěrové linky
Pro dokončení výrobního řetězce dodává GNEE také linky na vnější a vnitřní nátěry přizpůsobené potrubním rozvodům:
| Fáze procesu | Hlavní vybavení | Hlavní funkce a podporované standardy |
|---|---|---|
| Příprava povrchu | Uzavřený cyklus tryskání + sběr prachu + indukční předehřev | Čištění SA 2.5, povrchová teplota 40–60 stupňů pro perfektní přilnavost |
| Základní nátěr FBE | Elektrostatické práškové pistole + systém fluidního lože | Jednotná 350–600 μm vrstva FBE, splňuje normy CSA Z245.20, NACE |
| Adhezivní vrstva a PE/PP | Extruder + T raznice na lepidlo + boční ovíjení PE/PP extruze | 3LPE/3LPP celkem 2,5–4,5 mm, pevnost v odlupování větší nebo rovna 250 N/cm při 23 stupních |
| Hašení a hašení vodou | Vodní zhášecí tunel s uzavřeným okruhem + sekce vzduchového chlazení | Rychlé chlazení, zabraňuje poškození v důsledku krystalizace PE |
| Detekce pórů | Vysokonapěťový DC detektor pórů (25 kV nastavitelný) | 100% záruka bez pórů, splňuje NACE SP0274 |
| Vnitřní nátěr (volitelně) | Vnitřní tryskání + stříkací nástavec na tekutý epoxid/FBE | Vnitřní vložka 300–500 μm pro účinnost pitné vody nebo průtoku |
| Závěrečná kontrola a manipulace | Automatické značení, stanice pro testování tloušťky/adheze + systém přenosu potrubí | Kompletní zpráva QA pro každý kanál, připravená k okamžité expedici |
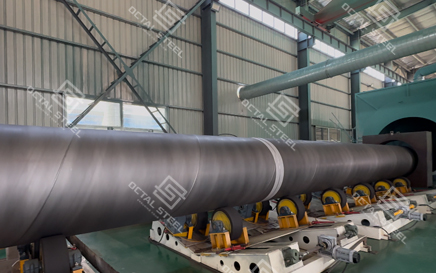
Výrobní linka na nátěry 3LPE (potrubní vnější antikorozní systém).
Výrobní linka na nátěry 3LPE je navržena tak, aby na ocelové trubky nanášela třívrstvý polyetylenový systém-základního nátěru z taveného epoxidu (FBE), kopolymerního lepidla a vnějšího pláště z PE- pro dlouhodobou antikorozní ochranu v podzemním a ponořeném potrubí. V konfiguraci GNEE je nanášecí linka 3LPE integrována s předřazenými potrubními řadami, aby se zachoval konzistentní stav povrchu, kontrola teploty a rychlost linky, což je rozhodující pro rovnoměrnost tloušťky povlaku a přilnavost.
Proces začíná tryskáním v uzavřeném cyklu k dosažení čistoty povrchu SA 2,5, po kterém následuje indukční předehřev, aby se povrch oceli udržoval v kontrolovaném teplotním okně vhodném pro přilnavost FBE. Povlak FBE se nanáší pomocí elektrostatických práškových pistolí nebo pomocí systému s fluidním ložem, přičemž typicky vzniká jednotný epoxidový povlak v rozsahu 350–600 μm v souladu s požadavky ISO 21809 a NACE.
Po zgelovatění FBE trubka vstupuje do sekce pro vytlačování lepidla a PE, kde se pomocí extruderu a systému T-tvarovek nanáší vrstva kopolymerního lepidla a povrchová úprava PE. Celková tloušťka povlaku je typicky řízena v rozmezí 2,5–4,5 mm u standardních systémů 3LPE, s hodnotami adheze při odlupování typicky přesahujícími 250 N/cm při 23 stupních, v závislosti na specifikaci projektu. Vodní zhášecí tunel s uzavřeným okruhem se vzduchovým chlazením stabilizuje PE vrstvu, aniž by vyvolal krystalizační poškození nebo zbytková pnutí.
Kontrola kvality na výrobní lince povlakování 3LPE probíhá online. Každá trubka prochází 100% detekcí pórů pomocí nastavitelného stejnosměrného vysokonapěťového detektoru (až 25 kV) k ověření integrity bezpórového povlaku, následuje měření tloušťky, testování adheze a vizuální kontrola. V případě potřeby lze stejnou linku nakonfigurovat pro vnitřní epoxidový nebo FBE nátěr, což umožňuje kombinovanou vnější ochranu proti korozi a vnitřní řešení pro efektivní proudění.
Tím, že GNEE dodává výrobní linku na výrobu povlaků 3LPE jako součást kompletního balíku pro výrobu a konečnou úpravu potrubí, umožňuje konzistentní výkon povlakování, sledovatelné kontrolní záznamy a povlakové systémy připravené k instalaci na potrubí bez sekundární manipulace nebo přepracování.
Proč pracovat s GNEE na kompletních linkách
- Jeden balík od ocelové trubky po nátěr: LSAW, SSAW, ERW, bezešvé a nátěrové linky navržené tak, aby spolupracovaly, spíše než aby byly sestavovány od různých dodavatelů.
- Proces + vybavení: neposkytujeme pouze stroje, ale i uspořádání procesů, výběr zařízení, seznam utilit a základní parametry procesu na základě standardů API/ASTM/EN.
- Podpora při instalaci a uvádění do provozu: dohled nad instalací, spouštěním, zkušební výrobou a školením obsluhy a personálu údržby.
- Skutečná zkušenost s potrubím: Naše řešení jsou založena na závodech, které jsou již v provozu pro projekty potrubí, OCTG, pilotů a potahovaných potrubí na Středním východě, v Asii, Evropě a Jižní Americe.
- Inteligentní a digitální výrobní základna ocelových trubek: Moderní závody přecházejí od jednoduché automatizace ke skutečně digitální a inteligentní výrobě. GNEE vám může pomoci postavit nejen výrobní linku, ale i inteligentní základnu pro výrobu ocelových trubek s operačním systémem třídy milionů tun za ní. Namísto izolovaných strojů je celý závod propojen prostřednictvím integrované platformy MES/SCADA: data v reálném čase z každé klíčové stanice -tvarování, svařování, tepelného zpracování, NDT, hydrotestování a povlakování- předávají aktuální data do jediného systému. Rychlost výroby, svařovací proud, teploty a tloušťka povlaku jsou monitorovány a upravovány za chodu. Digitální sledovatelnost celého procesu: každá trubka si uchovává svůj vlastní digitální záznam: číslo odlitku, parametry tváření, výsledky NDT, tlak hydrotestu, údaje o povlaku. To podporuje standardy API/ASTM/EN/GB a výrazně usnadňuje audity třetích stran. Inteligentní plánování a rozvrhování výroby: Systém dokáže vyvážit objednávky, jakosti a velikosti podél linky, což vám pomůže provozovat konkurenceschopnou miliontunovou výrobu s menším počtem úzkých míst a vyšší efektivitou linky. Kvalita řízená daty a výzkum a vývoj: Trendy kvality a procesní data se ukládají a analyzují, takže váš technický tým může optimalizovat svařovací postupy, receptury povlaků a křivky tepelného zpracování, místo aby se spoléhal pouze na zkušenosti. Pro investory a majitele závodů to znamená, že nový závod není „automatizovaný“ jen na papíře, ale ve skutečnosti zvyšuje jeho digitální výrobní kapacitu a technickou úroveň. Získáte závod schopný vyrábět konkurenceschopné ocelové trubky ve velkém měřítku s takovou transparentností, stabilitou a účinností, jakou moderní potrubní a energetické projekty očekávají.
- Data v reálném čase z každé klíčové stanice: tváření, svařování, tepelné zpracování, NDT, hydrotestování a povlakování poskytují aktuální data do jediného systému. Rychlost výroby, svařovací proud, teploty a tloušťka povlaku jsou monitorovány a upravovány za chodu.
- Digitální sledovatelnost celého procesu: každá trubka si uchovává svůj vlastní digitální záznam: číslo odlitku, parametry tváření, výsledky NDT, tlak hydrotestu, údaje o povlaku. To podporuje standardy API/ASTM/EN/GB a výrazně usnadňuje audity třetích stran.
- Inteligentní plánování a rozvrhování výroby: Systém dokáže vyvážit objednávky, jakosti a velikosti podél linky, což vám pomůže provozovat konkurenceschopnou miliontunovou výrobu s menším počtem úzkých míst a vyšší efektivitou linky.
- Kvalita řízená daty a výzkum a vývoj: Trendy kvality a procesní data se ukládají a analyzují, takže váš technický tým může optimalizovat svařovací postupy, receptury povlaků a křivky tepelného zpracování, místo aby se spoléhal pouze na zkušenosti.
Jeden balík od ocelové trubky po nátěr: LSAW, SSAW, ERW, bezešvé a nátěrové linky navržené tak, aby spolupracovaly, spíše než aby byly sestavovány od různých dodavatelů.
Proces + vybavení: neposkytujeme pouze stroje, ale i uspořádání procesů, výběr zařízení, seznam utilit a základní parametry procesu na základě standardů API/ASTM/EN.
Podpora při instalaci a uvádění do provozu: dohled nad instalací, spouštěním, zkušební výrobou a školením obsluhy a personálu údržby.
Skutečná zkušenost s potrubím: Naše řešení jsou založena na závodech, které jsou již v provozu pro projekty potrubí, OCTG, pilotů a potahovaných potrubí na Středním východě, v Asii, Evropě a Jižní Americe.
Inteligentní a digitální výrobní základna ocelových trubek
Moderní potrubní závody přecházejí od jednoduché automatizace ke skutečně digitální a inteligentní výrobě. GNEE vám může pomoci postavit nejen výrobní linku, ale i inteligentní základnu pro výrobu ocelových trubek s operačním systémem třídy milionů tun za ní.
Místo izolovaných strojů je celý závod propojen prostřednictvím integrované platformy MES/SCADA:
- Data v reálném čase z každé klíčové stanice: tváření, svařování, tepelné zpracování, NDT, hydrotestování a povlakování poskytují aktuální data do jediného systému. Rychlost výroby, svařovací proud, teploty a tloušťka povlaku jsou monitorovány a upravovány za chodu.
- Digitální sledovatelnost celého procesu: každá trubka si uchovává svůj vlastní digitální záznam: číslo odlitku, parametry tváření, výsledky NDT, tlak hydrotestu, údaje o povlaku. To podporuje standardy API/ASTM/EN/GB a výrazně usnadňuje audity třetích stran.
- Inteligentní plánování a rozvrhování výroby: Systém dokáže vyvážit objednávky, jakosti a velikosti podél linky, což vám pomůže provozovat konkurenceschopnou miliontunovou výrobu s menším počtem úzkých míst a vyšší efektivitou linky.
- Kvalita řízená daty a výzkum a vývoj: Trendy kvality a procesní data se ukládají a analyzují, takže váš technický tým může optimalizovat svařovací postupy, receptury povlaků a křivky tepelného zpracování, místo aby se spoléhal pouze na zkušenosti.
Data v reálném čase z každé klíčové stanice: tváření, svařování, tepelné zpracování, NDT, hydrotestování a povlakování poskytují aktuální data do jediného systému. Rychlost výroby, svařovací proud, teploty a tloušťka povlaku jsou monitorovány a upravovány za chodu.
Digitální sledovatelnost celého procesu: každá trubka si uchovává svůj vlastní digitální záznam: číslo odlitku, parametry tváření, výsledky NDT, tlak hydrotestu, údaje o povlaku. To podporuje standardy API/ASTM/EN/GB a výrazně usnadňuje audity třetích stran.
Inteligentní plánování a rozvrhování výroby: Systém dokáže vyvážit objednávky, jakosti a velikosti podél linky, což vám pomůže provozovat konkurenceschopnou miliontunovou výrobu s menším počtem úzkých míst a vyšší efektivitou linky.
Kvalita řízená daty a výzkum a vývoj: Trendy kvality a procesní data se ukládají a analyzují, takže váš technický tým může optimalizovat svařovací postupy, receptury povlaků a křivky tepelného zpracování, místo aby se spoléhal pouze na zkušenosti.
Pro investory a majitele závodů to znamená, že nový závod není „automatizovaný“ jen na papíře, ale ve skutečnosti zvyšuje jeho digitální výrobní kapacitu a technickou úroveň. Získáte závod schopný vyrábět konkurenceschopné ocelové trubky ve velkém měřítku s takovou transparentností, stabilitou a účinností, jakou moderní potrubní a energetické projekty očekávají.
Vyžádejte si nyní bezplatnou cenovou nabídku!
Populární Tagy: výrobní linky ocelových trubek: lsaw, ssaw, erw, bezešvý a 3lpe povlak, dodavatel, přizpůsobený, velkoobchod, levné, sleva, ceník, nízká cena, skladem, vzorek zdarma


