


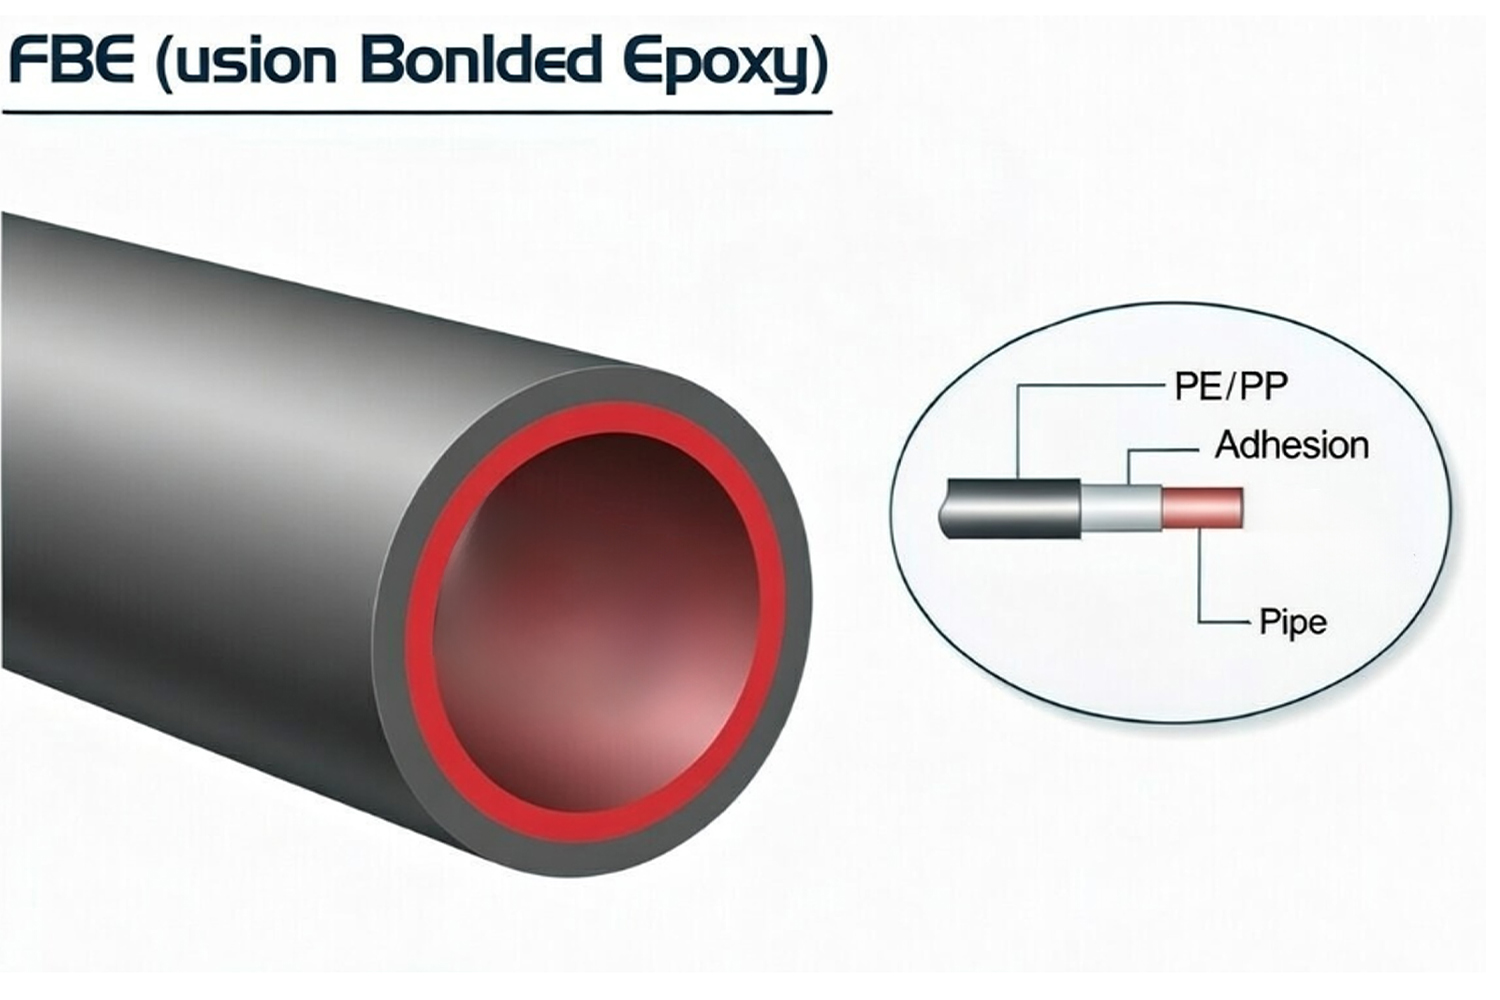
Potrubí s povlakem FBE je potrubí z uhlíkové nebo nízkolegované oceli, bezešvé nebo svařované, chráněné továrně aplikovaným termosetovým epoxidovým práškovým nátěrem. Ocelový substrát může být vyroben bezešvými, HFW/ERW, LSAW nebo SSAW procesy podle API 5L, ASTM, EN nebo projektově specifických požadavků na potrubí, zatímco FBE systém je specifikován samostatně na základě provozní teploty, podmínek zasypání nebo ponoření, způsobu instalace a vystavení mechanickému poškození. Během výroby je povrch trubky odmaštěn, abrazivně otryskán na požadovanou čistotu a kotevní profil, zahřát v rámci kvalifikovaného okna pro aplikaci prášku a elektrostaticky nastříkán epoxidovým práškem. Prášek se při kontaktu s horkou ocelí roztaví, smáčí tryskací profil, geluje a chemicky zesítí, čímž se vytvoří souvislý termostabilní film, který přilne přímo k podkladu.
Tento spojený povlak omezuje kontakt mezi ocelí a půdní vlhkostí, spodní vodou, rozpuštěnými solemi a jinými korozivními látkami a obvykle se používá ve spojení se správně navrženým systémem katodické ochrany pro zakopané nebo ponořené ropovody a plynovody. Termín FBE popisuje pouze ochranný nátěrový systém; Nedefinuje jakost oceli, výrobní cestu, tloušťku stěny, návrhový tlak nebo mechanické vlastnosti základní trubky.
V závislosti na provozní teplotě, způsobu instalace a vystavení mechanickému poškození může trubka s povlakem FBE používat:
- Jednovrstvý vnější FBE;
- Dvouvrstvá FBE s vnější vrstvou odolnou proti oděru;
- FBE jako antikorozní základní nátěr v systému 3LPE nebo 3LPP;
- Vnitřní obložení FBE, pokud to vyžaduje provozní médium a platná norma pro vodu nebo procesní potrubí.
Vnější a vnitřní FBE systémy musí být specifikovány samostatně. Prášek kvalifikovaný pro venkovní instalaci podzemního potrubí není automaticky vhodný pro pitnou vodu, produkční vodu, chemikálie, vysokoteplotní vnitřní servis nebo funkce pro zlepšení průtoku.
Typické aplikace
FBE nátěr se používá tam, kde musí být ochrana proti korozi udržována měřitelná prostřednictvím řízené přípravy povrchu, aplikace nátěru, kontroly DFT, detekce dovolené, oprav a sledovatelných záznamů o uvolňování.
Ropné a plynové potrubí: Vnější nátěr FBE se aplikuje na podzemní nebo ponořená přepravní potrubí, sběrná potrubí a potrubí. Povlak izoluje ocel od vlhké půdy, spodní vody a rozpuštěné iontové kontaminace a zachovává kompatibilitu s katodovou ochranou. Při výběru je třeba vzít v úvahu provozní teplotu, stav půdy, deformaci potrubí, návrh spoje pole, kvalitu zásypu a očekávanou manipulační zátěž během přepravy, pokládky a příkopu.
Jednovrstvý FBE je vhodný, když je poškození instalace kontrolováno. Dvouvrstvé nebo otěruvzdorné FBE lze specifikovat pro dálniční přejezdy, přejezdy řek, horizontální směrové vrtání (HDD) a další rozpětí vystavená zvýšeným nárazům, poškrábání nebo poškození vlečením.
Vodovodní a sanitární potrubí: FBE nátěr a obložení lze aplikovat na ocelové vodovodní potrubí a armatury v souladu s AWWA C213 a požadavky projektu. Vnější nátěr chrání ocel uloženou v zemi před korozí na zemi, zatímco vnitřní nátěr musí být specificky kvalifikovaný pro přepravovanou vodu nebo odpadní vodu.
Pro provoz s pitnou vodou musí specifikace identifikovat požadované hygienické schválení pitné vody, podmínky vytvrzování, povolené limity odběru, zkušební metodu diskontinuity, požadavek na čistotu a úpravu svarových konců, přírub a spojů.
Armatury a ventily: FBE lze použít na kolena, T-kusy, redukce, těla ventilů a další železné nebo ocelové součásti potrubí. Tyto produkty vyžadují další kontrolu kolem hran, svarových hran, přechodů těles, závitníků, dutin a nepravidelných geometrií, protože elektrostatické stínění a lokální tepelné ztráty mohou vytvářet zóny tenkého filmu.
Pokud jsou zahrnuty ventily nebo hydranty, rozsah nátěru musí rozlišovat mezi vnějšími FBE a vnitřními ochrannými nátěry. AWWA C550 se vztahuje konkrétně na vnitřní nátěry ventilů a hydrantů kvalifikované pro vodohospodářství a není obecným standardem vnějšího nátěru pro ocelové trubky.
Výztuž, v závislosti na projektu: Epoxid s tavným pojivem se také používá ve výztužné oceli ke snížení kontaktu s chloridy a vlhkostí v betonových konstrukcích. Avšak výztuž s povlakem FBE se řídí specifickými normami pro materiál, ohýbání, manipulaci a opravy. Údaje o kvalifikaci výztuže by neměly být používány jako důkaz přijetí v projektu potrubí s povlakem FBE.
Specifikace povlaku potrubí Rozsah a akceptační body
Praktická specifikace povlaku FBE spojuje každé pole objednávky s měřitelným záznamem výroby nebo kontroly. Konečné požadavky jsou běžně implementovány prostřednictvím schváleného plánu kontrol a zkoušek (ITP).
Shrnutí specifikace pro nátěr potrubí RFQ
| Pojem | Typická definice v RFQ/ITP | Zaměření na přijetí |
|---|---|---|
| Nátěrový systém | Jednovrstvý FBE, dvouvrstvý FBE, otěruvzdorný FBE nebo FBE jako základní nátěr v rámci 3LPE/3LPP | Konstrukce systému odpovídá provozní teplotě, způsobu instalace a vystavení mechanickému poškození |
| Základní trubka | Standardní, vydání, jakost, výrobní postup, vnější průměr, tloušťka stěny, délka a koncový stav | Správný materiál potrubí a geometrie vstupují do lakovací linky |
| Příprava povrchu | Stupeň čistoty, kvalifikovaný kotevní profil, limity prachu a rozpustné kontaminace | Ocelový povrch je vhodný pro stabilní přilnutí nátěru |
| DFT/tloušťka | Minimální, jmenovitý nebo povolený rozsah, průběh odečtů a metoda měření | Tloušťka filmu je dostatečná a je rovnoměrně rozložena bez přebytků |
| Test nespojitosti/poréznosti | Typ detektoru, napěťová báze, kontrolní pokrytí, pravidla pro opravy a opakované zkoušky | Povlak tvoří souvislou bariéru proti korozi bez otevřených nespojitostí |
| Konce trubek / nepotažená zóna (zkrácení) | Zkrácená délka a tolerance, stav zkosení a dočasná ochrana | Svařování v terénu a povlakování spojů lze provést bez kontaminace nebo rozměrového konfliktu |
| Opravy | Schválený opravný materiál, způsob přípravy, maximální velikost opravy a povinná opakovaná kontrola | Lokální závady jsou uzavřeny řízeným a dokumentovaným procesem |
| Sledovatelnost | ID potrubí spojené s číslem série, šarží nátěru, šarží prášku, kontrolními zprávami a seznamem balení | Fyzický kanál zůstává připojen k celému souboru vydání |
Pro jednovrstvé vnější FBE používané v potrubích pro přepravu ropy a plynu se ISO 21809-2:2026 zabývá kvalifikací, aplikací, kontrolou, testováním, manipulací a skladováním. AMPP/NACE SP0394-2023 poskytuje další průmyslové postupy pro jednovrstvé venkovní FBE aplikované v závodě.
CSA Z245.20:22 platí pro venkovní nátěr ocelových trubek aplikovaný tavným epoxidovým pojivem. CSA Z245.21 pokrývá polyetylenový povlak a neměl by být používán jako primární reference pro povlak FBE.
AWWA C213-22 je použitelný při specifikaci FBE povlaků nebo obložení pro ocelové vodovodní potrubí a armatury. AWWA C550-24 se vztahuje na vnitřní ochranné nátěry ventilů a hydrantů v rámci jejich deklarovaného rozsahu vodohospodářství.
Objednávka musí uvádět požadované vydání a případné dodatky k projektu. Odkaz na normu nevylučuje potřebu definovat DFT, návrhovou teplotu, snížení, limity oprav, kvalifikační zkoušky, četnost kontrol a projektovou dokumentaci.
Proces aplikace (příprava povrchu, předehřívání, práškování, tavení a vytvrzování)
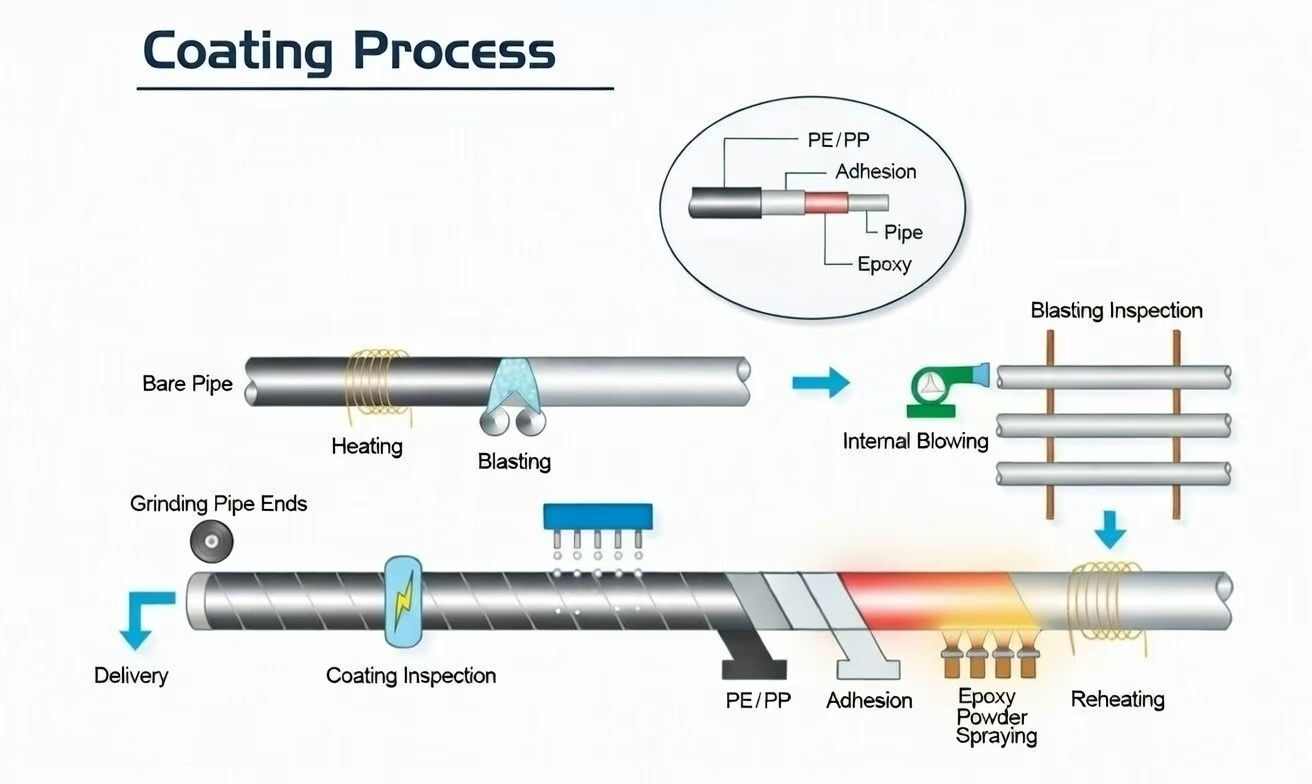
Výkon povlaku FBE je stanoven dříve, než prášek dosáhne potrubí. Stav povrchu, tepelná kontrola, manipulace s práškem a historie vytvrzování musí být během výroby udržovány v rámci kvalifikovaného procesu.
1. Příprava povrchu
Před abrazivním otryskáním se odstraní olej, mastnota, dočasné nátěry, zbytky značení a další znečištění. Vady oceli, jako jsou ostré otřepy, vločky, rozstřik po svarech a vyvýšené brusné hrany, musí být opraveny, protože tenký termosetový film nemůže spolehlivě zakrýt nepřijatelné podmínky podkladu.
Trubka je poté abrazivně otryskána na stanovený stupeň čistoty, obvykle ISO 8501-1 Sa 2½ nebo SSPC-SP 10/NACE č.. 2, pokud to vyžaduje příslušný postup. Tryskání také vytváří kotevní profil, který podporuje mechanické spojení mezi FBE a ocelí.
Kontrola může zahrnovat:
- vizuální srovnání čistoty;
- měření profilu povrchu pomocí replikační pásky nebo kalibrovaného profilového přístroje;
- hodnocení prachu;
- test rozpustných solí, je-li specifikován;
- kontrola povrchové teploty potrubí a rosného bodu;
- potvrzení, že uvolněné abrazivní a zasazené nečistoty byly odstraněny;
- kontrola intervalu mezi tryskáním a nátěrem.
Požadovaný profil kotvy je určen zvoleným práškem FBE a kvalifikovaným postupem nanášení. Pevný rozsah profilu by neměl být automaticky přenesen z jiného práškového systému.
2. Předehřívání
Čistá trubka je ohřívána indukčními cívkami nebo jiným schváleným topným systémem. Před vstupem do stříkací kabiny musí ocel dosáhnout specifického okna pro aplikaci prášku.
Regulace teploty musí vzít v úvahu:
- tloušťka stěny a tepelná kapacita potrubí;
- rovnoměrnost obvodové teploty;
- kolísání teploty podél potrubí;
- tepelné ztráty v blízkosti konců a zón oříznutí;
- rychlost lakovací linky;
- požadovaná doba gelovatění a vytvrzování;
- kalibrované infračervené a kontaktní teplotní přístroje.
Teplota oceli pod kvalifikovaným rozsahem může způsobit neúplné roztavení, špatné smáčení povrchu, slabou adhezi a nedostatečné vytvrzení. Nadměrná teplota může urychlit gelovatění, snížit pružnost filmu, poškodit prášek nebo způsobit nesprávné podmínky vytvrzování. Ve výrobním deníku musí být uvedeny skutečně naměřené teploty, nikoli pouze nastavení ohřívače.
3. Elektrostatická aplikace prášku
Elektrostaticky nabitý prášek FBE je nastříkán na uzemněnou a vyhřívanou ocelovou trubku. Prášek se při kontaktu roztaví, teče směrem k tryskacímu profilu a spojí se a vytvoří souvislý film.
Ovládací prvky aplikace obvykle zahrnují:
- název a číslo šarže prášku;
- podmínky skladování a trvanlivost prášku;
- limity původního a regenerovaného prachu;
- poloha a napětí stříkacích pistolí;
- rychlost podávání prášku;
- rotace potrubí nebo rychlost dopravníku;
- čištění stříkací kabiny;
- nanášení na svary;
- maskování a kontrola oblastí seříznutí;
- tloušťka filmu na koncích trubek a geometrických přechodech.
Lokální DFT by měla být zkontrolována ve svarech, zeminách, koncích trubek a dalších místech, kde může geometrie povrchu nebo kolísání teploty ovlivnit ukládání povlaku.
4. Vytvrzování a chlazení
Při aplikaci umožňuje zbytkové teplo oceli roztavenému epoxidu gelovat a chemicky zesíťovat. Požadované podmínky vytvrzování závisí na složení prášku, teplotní historii oceli, tloušťce filmu a době, která uplynula před kalením vodou.
Schválený postup musí definovat:
- přijatelné aplikační teplotní okno;
- minimální doba vytvrzování nebo setrvání;
- omezení traťové rychlosti;
- čas před ochlazením vodou;
- dodatečné dohřev v případě potřeby;
- metoda ověřování vytvrzování;
- akce, která se má provést po odchylce teploty nebo rychlosti linky.
Diferenciální skenovací kalorimetrie lze použít v případě potřeby k vyhodnocení vlastností prášku, chování skelného přechodu nebo stupně vytvrzení. Frekvence zkoušek a kritéria přijatelnosti musí odpovídat příslušné normě, kvalifikaci nátěru a ITP projektu.
Chlazení začíná až po dostatečném vytvrzení. Podle kvalifikovaného postupu lze použít chlazení vzduchem, vodní chlazení nebo stupňovité chlazení. Předčasné kalení může narušit vytvrzování, zatímco nekontrolovaná manipulace před dostatečným ochlazením může poznamenat nebo zdeformovat hotový povlak.
Po ochlazení je potrubí s povlakem FBE podrobeno vizuální kontrole, měření DFT, detekci diskontinuity, ověření zkrácení, povolené opravě, opětovnému testování, značení a chráněnému skladování.
Klíčové vlastnosti výkonu
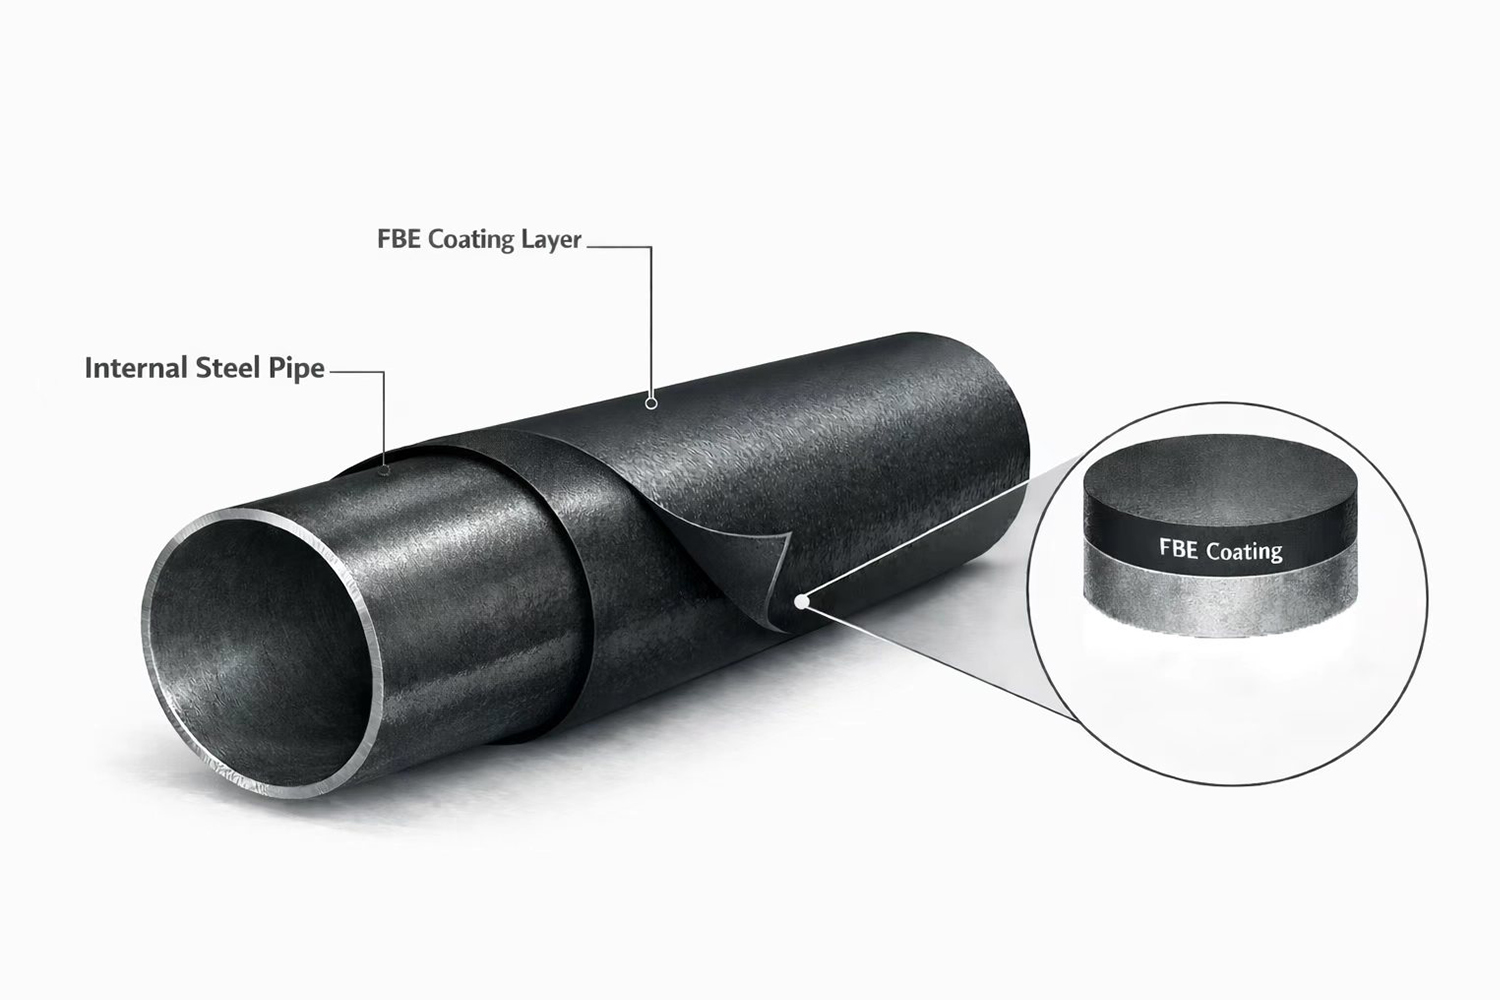
Epoxidový nátěr spojený tavením je vybrán, protože jeho výkonnost může být spojena s definovanými kvalifikačními testy a měřitelnými kontrolami výroby.
Ochrana proti korozi: Vytvrzený film odděluje ocel od vlhkosti, kyslíku, solí a dalších vnějších korozivních činidel. Výkon závisí na kontinuitě povlaku, adhezi, vytvrzování, tloušťce filmu a vhodnosti prášku zvoleného pro aktuální provozní prostředí.
Vysoká přilnavost: FBE přilne přímo k řádně připravené oceli. Stabilní přilnavost vyžaduje kontrolované čištění, profil kotvy, aplikační teplotu, vytvrzování a ochranu proti kontaminaci mezi tryskáním a nátěrem.
Chemická odolnost: Kvalifikované systémy FBE mohou odolat různým půdním chemikáliím, složkám podzemní vody a prostředí potrubí. Chemická odolnost je závislá na produktu a teplotě a měla by být potvrzena oproti skutečné expozici spíše než popisována jako neomezená odolnost.
Odolnost proti katodickému oddělení: U potrubí provozovaných s katodickou ochranou je nátěrový systém rutinně hodnocen z hlediska jeho odolnosti vůči oddělení v okolí úmyslného defektu při specifikovaném namáhání, elektrolytu, teplotě a době expozice. Výsledky kvalifikace nejsou zaměnitelné mezi prášky, vytvrzovacími cykly nebo provozními teplotami.
Houževnatost a flexibilita: Kvalifikovaný systém FBE nabízí odolnost proti nárazu během manipulace a může se přizpůsobit řízené deformaci potrubí. Skutečná flexibilita závisí na chemii prášku, DFT, vytvrzování, průměru trubky, tloušťce stěny a podmínkách ohýbání. Dvouvrstvé systémy lze zvolit tam, kde je vyžadována větší odolnost proti oděru a poškození při instalaci.
Hladký, kontrolovatelný povrch: Vnější FBE poskytuje hladký povrch, který usnadňuje vizuální kontrolu, kontrolu DFT a diskontinuitu. Nesnižuje vnitřní průtokový odpor potrubí, protože je umístěn na vnější straně potrubí. Snížení vnitřní drsnosti lze zmínit pouze při aplikaci samostatně specifikovaného a kvalifikovaného vnitřního nátěru FBE.
Systémová rozhraní: epoxidový základní nátěr a epoxidový nátěr
Dokumenty o nátěrech často obsahují několik termínů týkajících se epoxidu, protože různé nátěry a různá pracoviště vyžadují různé aplikační metody.
• Epoxidový základní nátěr: Ve vícevrstvých venkovních nátěrových systémech (např. polyolefinové systémy) je epoxidový základní nátěr často popisován jako epoxidový základní nátěr, protože ukotvuje systém k otryskané oceli a slouží jako primární korozní bariéra. Na mnoha výrobních linkách působí FBE jako epoxidová základní vrstva v rámci celé struktury systému. • Dvouvrstvá FBE odolná proti otěru (definováno projektem): Tam, kde se zvyšuje riziko poškození během instalace na křižovatkách (dálnice, vodní cesty a přetížené služby), mohou být specifikovány dvouvrstvé nebo otěruvzdorné FBE systémy, které poskytují dodatečnou mechanickou ochranu nad rámec standardního jednovrstvého FBE povlaku. vrstva. • Epoxidová barva: v oblastech spojování na poli, v zatáčkách dílen a místních opravách se prášková fúze aplikovaná v závodě obvykle znovu neaplikuje na místě. V těchto oblastech jsou epoxidové materiály nanášené v kapalině často specifikovány jako epoxidové nátěry pro pruhové nátěry, opravy nebo opravy, po nichž následuje opakovaný test kontinuity, aby byla přijata.
Typy a varianty
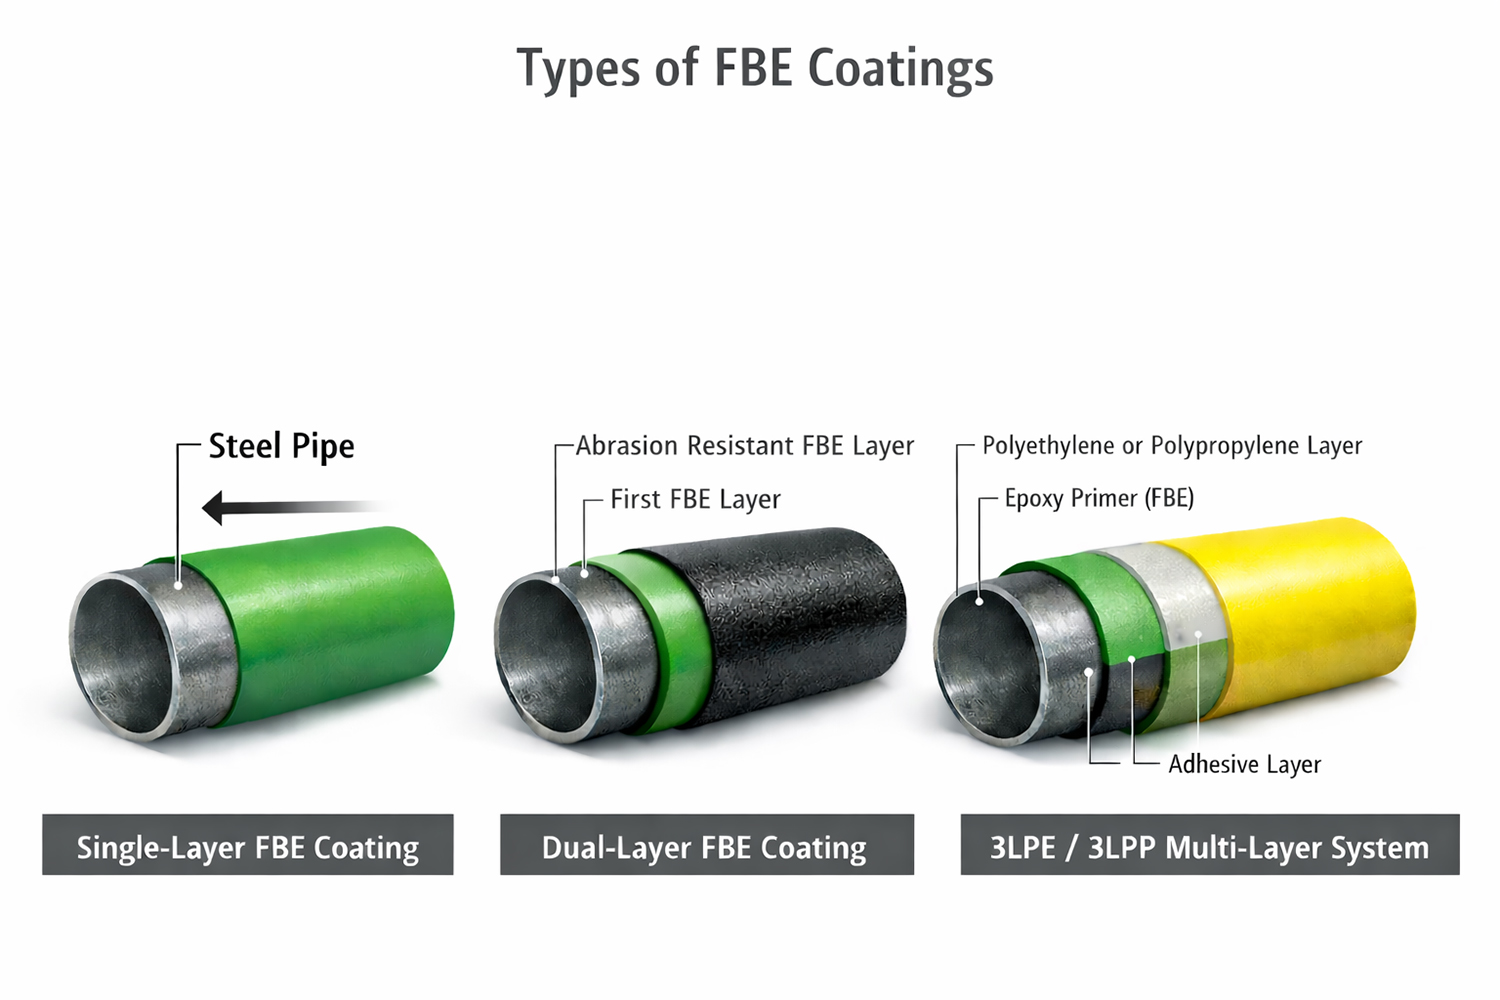
Povlak FBE je dodáván v různých konstrukcích v závislosti na korozní expozici, provozní teplotě a riziku poškození během instalace.
Single Coat FBE: Jedna vrstva termosetového epoxidového prášku navázaná přímo na připravenou ocel. Používá se jako primární vnější korozní bariéra tam, kde je manipulace s potrubím, stav výkopu a poškození zásypu adekvátně kontrolováno.
RFQ musí definovat kvalifikaci prášku, DFT, přípravu povrchu, okno aplikace a vytvrzování, zkrácení, testování diskontinuity, limity oprav a záznamy sledovatelnosti.
Dvouvrstvá FBE: Dvouvrstvá konstrukce přidává vnější vrstvu odolnou proti oděru nebo mechanicky vyztuženou vnější vrstvu přes hlavní antikorozní FBE. Používá se na křižovatkách, v nerovném terénu, při brzdění HDD a na dalších místech, kde může být jedna vrstva vystavena většímu mechanickému poškození.
Dvouvrstvá FBE nevylučuje potřebu pečlivé manipulace, správných válečků, odpružených podpěr, kompatibilního polního pojiva a kontroly po instalaci.
Vícevrstvé systémy – 3LPE a 3LPP: FBE tvoří první antikorozní vrstvu v třívrstvém polyolefinovém povlaku. Adhezivní vrstva spojuje FBE s PE nebo PP vnější vrstvou, zatímco polyolefin poskytuje další mechanickou a vlhkostní bariéru.
RFQ musí uvádět kompletní systém 3LPE nebo 3LPP, individuální požadavky pro každou vrstvu, celkovou tloušťku, geometrii řezu, testy odlupování nebo lepení, kontrolu diskontinuity, systém oprav a balíček sledovatelnosti.
Balíček inspekce a dokumentace
Přijetí nátěru FBE je obvykle uzavřeno, když kupující může (1) ověřit, že nátěrový systém a rozsah inspekce odpovídají RFQ/ITP, (2) vysledovat každou délku potrubí k šarži nátěru a jejímu záznamu o zkoušce a (3) potvrdit, že opravy a opakované zkoušky byly dokončeny a zaznamenány bez otevřených pozastavení.
Typické výstupy zahrnují: â'ˆ Záznamy o kontrole materiálu a procesu: postup nátěru a ITP (projekt schválen), záznamy o příchozích kontrolách, certifikáty šarže/šarže epoxidového prášku (CoA), sledovatelnost šarže, kontrola skladování/skladovatelnosti a parametry výrobního procesu zahrnující kontrolu abraziva, cílové profily povrchu a teplotní okno předehřátí (180 – 250  ověření čistoty povrchu: stupeň čistoty použití při výrobě) (např. Sa 2½ / NACE č â'Š Zprávy o kontrole hotového nátěru: Výsledky DFT s dohledatelnou identifikací přístroje a definovaným vzorem čtení (min/avg/max vs. specifikovaný rozsah), záznamy o zkouškách diskontinuity (jeep) udávající kritéria zkušebního namáhání, rozsah pokrytí, nalezené výsledky a nespojitosti, plus poznámky o zkouškách vizuální kontrola stavu nátěru a shody konce/úseku. â'‹ Uzavírací balíček oprav a opakovaných testů: Záznam o opravách s podrobnostmi o typu defektu, umístění (podle ID potrubí a polohy), materiálu/metodě opravy, potvrzení vytvrzení (je-li požadováno) a požadovaných výsledků opakovaných testů (opakovaný test nespojitosti a jakékoli další ověření DFT) až do přijetí souhlasu s kontinuitou bez otevřených oprav. „Soubor sledovatelnosti a uvolňování: Matice sledovatelnosti spojující označení/ID potrubí se šarží nátěru a šarží prášku, čísly inspekční zprávy (DFT/nespojitosti/opravy) a položkami balícího listu, podpořená kalibračními certifikáty kontrolního zařízení (DFT metr, detektor nespojitostí, teplotní přístroje) a projektem definovanou kvalifikací/laboratorními záznamy, je-li to požadováno, adhezivní/adhezní dispozice, např.
Podpora dodávek a realizace projektů
GNEE podporuje dodávku nátěru FBE tím, že sladí rozsah nátěru s měřitelným důkazem o přijetí, takže kontrola RFQ, provedení ITP a schválení vydání mohou být uzavřeny při prvním předložení.
Pokrytí provedení obvykle zahrnuje: Potvrzení rozsahu: typ nátěrového systému (jednovrstvý FBE, otěruvzdorný dvouvrstvý FBE nebo FBE jako epoxidový základní nátěr na 3LPE/3LPP), okno DFT, testovací kritéria diskontinuity (jeep), délka zkrácení, limity oprav a požadavky na opakované testy v souladu s metodou instalace a rozhraním pro připojení v terénu. Kontrola šarže a dokumentace: Identifikace potrubí spojená s šarží nátěru a šarží prášku, s údaji DFT, záznamy o zkouškách diskontinuity a záznamy o opravách/opakovaných zkouškách organizované podle délky potrubí nebo šarže a korelovány s položkami balícího seznamu. Ochrana při manipulaci: Ochrana proti oříznutí a zkosení/konec je definována a aplikována tak, aby se snížilo poškození během nakládání, přepravy a manipulace na dvoře, aby byl zachován konzistentní koncový stav pro svařování v terénu a nátěry spojů. Release File: Konsolidovaný balíček, který shromažďuje záznamy o procesu lakování, výsledky kontrol, důkazy o kalibraci/kvalifikaci (definované projektem), korespondenci se sledovatelností a přepravní dokumenty do struktury připravené k revizi, aby se minimalizovaly cykly opětovného předložení.
Nabídka zdarma
Často kladené otázky (FAQ)
Q1: Co je to fúzní epoxidový nátěr a co znamená „fúze“ v nátěru FBE? A1: Epoxidový povlak spojený tavením je epoxidový práškový povlak aplikovaný na předehřátou ocel; „fúze“ je tavení prášku a jeho smáčení na horkém povrchu oceli, jeho tečení až do vytvoření souvislého filmu a jeho následné vytvrzování, dokud se nestane zesíťovanou epoxidovou bariérou.
Q2: Existuje rozdíl mezi nátěrem FBE a práškovým nátěrem FBE? A2: Povlak FBE popisuje konečný vytvrzený povlak na trubce nebo součásti, zatímco práškový povlak FBE zdůrazňuje práškový materiál a proces nanášení prášku použitý k vytvoření povlaku.
Q3: Jaké kontrolní položky se obvykle používají k přijímání povlaku FBE na potažených trubkách? Odpověď 3: Přijetí se obvykle zaměřuje na distribuci tloušťky suchého filmu (DFT), testování diskontinuity/poréznosti, záznamy o opravách a opakovaných zkouškách, monitorování stavu omezení/konce a sledovatelnost propojení ID potrubí se šarží nátěru a záznamy o kontrole.
Q4: Kde se hodí epoxidový základní nátěr a epoxidová barva do projektu nátěru potrubí, který specifikuje FBE? Odpověď 4: Epoxidový základní nátěr obvykle popisuje epoxidový základní nátěr ve vícevrstvých systémech, kde FBE může působit jako základní nátěr, zatímco epoxidový nátěr se obvykle používá pro nátěry polních spojů nebo lokální opravy, kde se na místě znovu neaplikuje prášková fúze.
Populární Tagy: fbe (fúzní epoxidový) nátěr na potrubí, dodavatel, přizpůsobený, velkoobchod, levně, sleva, ceník, nízká cena, skladem, vzorek zdarma


